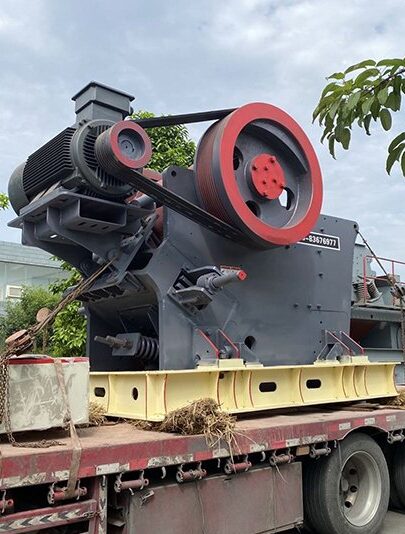

Los datos de producción de primera línea muestran que el 80% del tiempo de inactividad no planificado de las trituradoras de mandíbulas no se debe a defectos en los componentes, sino a una alimentación inadecuada, ajustes incorrectos de los parámetros y problemas menores que se acumulan hasta convertirse en fallas importantes.
Este artículo analiza fallas en cascada ocultas y fácilmente inadvertidas en el funcionamiento de trituradoras de mandíbulas. Proporciona un método práctico de diagnóstico in situ para ayudar al personal de mantenimiento a localizar la causa raíz de las fallas.
Cuatro tipos de fallas recesivas
1. Reducción progresiva de la producción
La capacidad de producción de la trituradora de mandíbulas ha disminuido gradualmente y el árido final presenta un tamaño irregular. Tras el desmontaje e inspección de las placas de las mandíbulas, se constató que el espesor general era aceptable, observándose un desgaste severo únicamente en una zona localizada de un lado.
Causa: Alimentación irregular. El material cae continuamente sobre un lado de la cámara de trituración, lo que provoca que un lado de la placa de la mandíbula soporte la carga y se desgaste.
Métodos:
- Inspeccione el alimentador vibratorio y ajuste la posición de descarga para asegurarse de que el material caiga en la cámara de trituración central.
- Dependiendo del desgaste de las placas de las mordazas, gírelas rápidamente para aprovechar al máximo los revestimientos y prolongar su vida útil.
- En el caso del basalto y los materiales húmedos con alto contenido de arcilla, que son más propensos a causar segregación y desgaste, la velocidad de alimentación debe ajustarse con antelación.
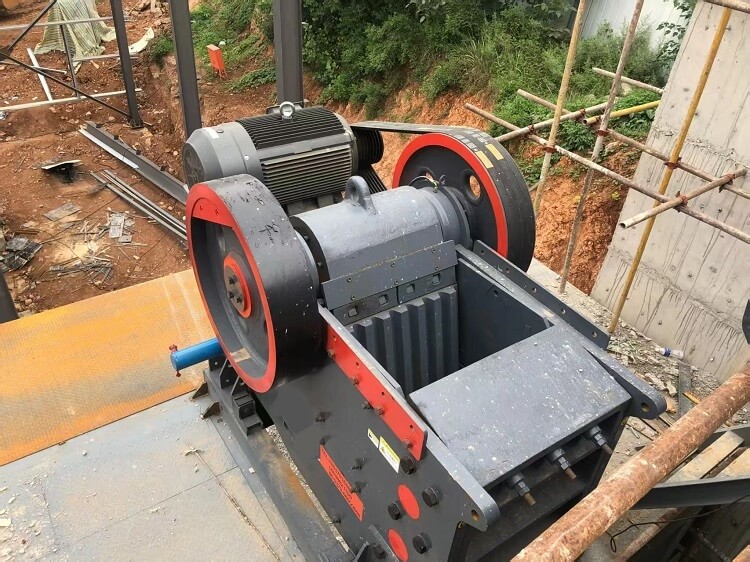
2. Temperaturas elevadas persistentes en los cojinetes
La temperatura del cojinete se ha mantenido elevada de forma constante. Tras rellenarlo con grasa nueva, la temperatura baja, pero vuelve a subir rápidamente en poco tiempo.
Motivo: Una tensión anormal del muelle en la placa del codo y la barra de acoplamiento provoca una carga adicional.
Métodos:
- Apague la máquina para comprobar la precarga del muelle de la barra de acoplamiento y confirmar que el muelle no ha perdido tensión debido a la fatiga.
- Compruebe si las arandelas de ajuste de la placa del codo están desgastadas. Las arandelas desgastadas pueden generar cargas axiales adicionales que someten al husillo a una tensión continua y provocan el sobrecalentamiento de los cojinetes.
3. Obstrucción intermitente de las cámaras
Las trituradoras de mandíbulas suelen sufrir obstrucciones en la cámara debido a la alimentación húmeda y fangosa, y se vuelven a obstruir poco después de limpiarlas.
La razón: la formación de puentes de material y la acumulación cíclica de finos.
Métodos:
- Instale equipos de precribado en la parte delantera para eliminar la tierra y las partículas finas con antelación.
- Reduzca la velocidad de alimentación instantánea, estabilice el lecho de material y optimice la condición de alimentación de estrangulamiento.
- Cuando trabaje con material húmedo, retire periódicamente la acumulación de material de las esquinas de la cámara de material para evitar que se formen grumos.
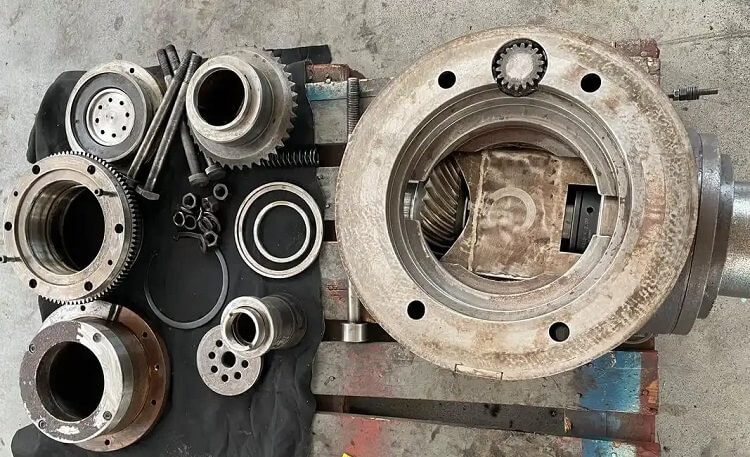
4. Fracturas frecuentes del olécranon
La codera recién reemplazada acabó rompiéndose poco después de su instalación.
Métodos:
- Inspeccione el equipo de eliminación de hierro de la parte frontal para evitar que trozos de metal entren en la cámara de trituración.
- Compruebe las dimensiones del puerto de descarga y confirme que la configuración de CSS es demasiado pequeña.
- Verifique la nivelación de la base del equipo; el asentamiento de los cimientos y los pernos de anclaje sueltos pueden generar tensiones alternas adicionales, lo que puede provocar una falla por fatiga de la placa del codo.
Método de resolución de problemas por etapas para fallas en trituradoras de mandíbulas
Siguiendo una secuencia de diagnóstico que comienza con factores externos y continúa con factores internos:
- Inspección del sistema externo: Sistema de alimentación, correas de transmisión, corriente de funcionamiento del motor y apriete de los pernos de anclaje del equipo.
- Inspección visual de la cámara de trituración: acumulación de material, desgaste de la placa de la mandíbula y estado de las placas laterales.
- Inspección de los componentes principales: estado del eje excéntrico, cojinetes y conjuntos de resortes de las barras de acoplamiento.
Nota: Todas las labores de inspección deben realizarse con la máquina apagada, la alimentación eléctrica desconectada y una etiqueta de "No operar" colocada, de acuerdo con las normas de seguridad del lugar de trabajo.
Conceptos erróneos comunes
1) Mantenimiento de la lubricación no ajustado a las condiciones de trabajo
En condiciones de humedad y polvo, el polvo se mezcla fácilmente con la grasa. La reposición periódica de la grasa provoca la formación de grumos, lo que acelera el desgaste de los rodamientos.
2) Ajuste del CSS mediante estimación sin medición real
Los ajustes de CSS se realizan a ojo, sin mediciones con galgas de espesores. Las comprobaciones puramente visuales dan lugar a tamaños de producto inconsistentes y a una sobrecarga crónica de los equipos.
3) El stock de repuestos se limita únicamente a piezas de desgaste
Solo se almacenan piezas de desgaste. Se pasan por alto las piezas auxiliares pequeñas, como calces y resortes; su falla provoca tiempos de inactividad no planificados y retrasos en los proyectos.
La clave para solucionar problemas en trituradoras de mandíbulas reside en identificar la causa raíz, no solo en reemplazar las piezas dañadas. Si su trituradora presenta alguna de las fallas mencionadas en la línea de producción, no dude en contactar al de Sandreck para obtener soluciones específicas.